
Suzishli qoliplashtirish uchun TPE ni qanday tanlash kerak: asosiy omillar, materiallarni tanlash va ishlov berishda e'tibor beriladigan jihatlarga doir
O'zimning so'nggi postimda men quyidagilarni ko'rib chiqdim:TPE aslida nimabo'lgan vanega u plastmassa kabi eriydi va qayta shakl oladirezina kabi davolash o'rniga. Ushbu savol TPEning nima ekanligini javoblaydi. Biroq, qismlar haqiqiy qolipdan, haqiqiy liniyada, haqiqiy muddatda o'tishi kerak bo'lganda, qaysi darajani tanlash kerakligi masalasiga javob bermaydi.
Injeksiya qoliplash uchun TPE ni tanlash materialning maʼlumotlar varagʻidan emas, balki detallarning vazifasidan boshlanadi. Qattiklik, oqim va termal xususiyatlarni qolip, sikl va ishlash sharoitiga moslashtiring. Ushbu moslashuvni toʻgʻri amalga oshirsangiz, detal bir xil sifatda, mustahkam boʻlib chiqadi hamda keyingi stansiya uchun tayyor boʻladi.
Shu bir g'oya, materialni ishga moslashtirish, quyida keltirilgan har bir tanlovning ortida yotadi. Shuningdek, bu ikkita "bir xil" TPE darajasidan yasalgan mahsulot qolipdan chiqqandan so'ng nima uchun shunchalik farq qilishini ham tushuntirib beradi.
Nega TPE quyish qoliplash ilovalari uchun afzal material hisoblanadi?
Qattiq plastik qism takroriy egilishda yoriladi. Quritilgan rezina qism alohida quritish bosqichini talab qiladi va uni shunchaki qayta o'nglash mumkin emas. Ularning hech biri stolimdagi har bir dizaynga mos kelmaydi.
YUDAHANG kontekstida, TPE quyish qoliplash uchun afzal hisoblanadi, chunki u standart termoplastik uskunalarda ishlaydi, vulkanizatsiya bosqichini o'tkazmaydi va yumshoq TPEning bir siklda qattiq plastikka bevosita yopishishiga imkon beradi. Bu esa sikl vaqtini qisqartirib, ikkilamchi yig'ishni kamaytiradi hamda chiqindilarni quti o'rniga jarayonga qaytarish imkonini beradi.
Ko'pchilik plastmassa zavodlari allaqachon shtamplovchi qoliplash uskunasiga ega. Shu uskunada ishlaydigan TPE darajasi alohida rezina pressi yoki pishirish pechini talab qilmaydi.Ikki bosqichli qoliplashtirishYudahangda, ikkita qismini keyinchalik qo'lda yig'ish o'rniga, do'kon bir siklda qattiq tutqichga yumshoq TPE ushlagichni biriktirish imkonini beradi. Bu avtomobil ichki qismlari jamoalarining sealmalar va ushlagichlarda TPEga e'tibor qaratishining asosiy sabablaridan biridir: kamroq qism, kamroq mahkamlagich, qisman nosozlikka yo'l qo'yadigan joyning kamayishi. Qayta ishlash ham muhim ahamiyatga ega. Agar sifat darajasi va jarayon bunga ruxsat bersa, qaytadan ishlov berilgan qismlar va rad etilgan detallar ko'pincha hopperga qaytarilishi mumkin, bu esa har bir qism uchun material xarajatini pasaytiradi. Yudahangda, odatda mijozdan so'rashimizning birinchi savoli shunday bo'ladi: dizayningiz haqiqatan ham ikkita alohida qismga ehtiyojini his qiladimi yoki TPE sizga uni bitta qism sifatida quyish imkonini beradimi?
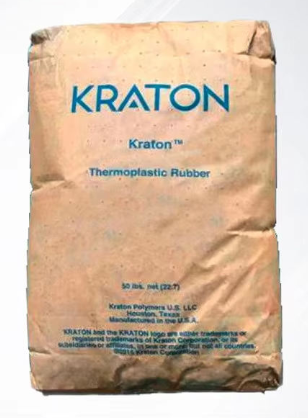
Injeksiya qoliplash uchun TPE granulalarini tanlashda qanday xususiyatlarga e'tibor berish kerak?
Qattiqlikning o'zi TPE peletining qolip ichida bo'lganida qanday xatti-harakat qilishini deyarli hech narsa aytmaydi.
TPE peletlarini tanlashda qattiklik, eritma oqish tezligi, tortish va yirtilish kuchi, siqilish holati hamda substrat bilan bog'lanish mosligini tekshiring. Har bir xususiyat turli nosozlik holatlariga mos keladi, shuning uchun biron bir xususiyatni e'tiborsiz qoldirsangiz, bu odatda laboratoriya natijasidan ko'ra, keyinchalik kafolat talabida namoyon bo'ladi.
Men ushbu xususiyatlarni uchta to'plamga ajrataman: hissiyot, oqim va moslashuvchanlik. Hissiyot qattiqlik va elastiklikni o'z ichiga oladi, bu esa detallarning qo'lda yoki shtamp ostida qanday harakatlanishini belgilaydi. Oqim esa...eritma oqim tezligiva quyuqligi, bu esa peletning qisqa oqimlarsiz yupqa devor yoki uzun kanalni to'ldirishini belgilaydi. O'rnatma qoplamalarining yopishish xususiyatlari, kimyoviy qarshiligi vasiqilish kabiysi, bu qismning molddan chiqqandan keyin emas, balki maydondagi oylar davomida ham ishlashini hal qiladi. Mijoz uchun uni odatda quyidagicha tushuntiraman:
| Mulk | U sizga nima aytadi | Nega bu muhim? |
|---|---|---|
| Qattiqlik (Shore A/D) | Yumshoqlik va tutqich hissi | Uyushganlik va yopishqoqlik bosimiga mos keladi |
| Erish oqim tezligi | U qolipni qanchalik osongina to'ldiradi | Qisqa oqimlar va payvandlanish chiziklarining oldini oladi |
| Siqilish kabiysi | Uzoq davom etgan yukdan keyin tiklanish | Yopishqoqlar va zichlovchilar vaqt o'tishi bilan qattiq qoladi |
| Bog'lanish moslashuvi | Qattiq substratga yopishuvchanlik | Qoplama qilishning haqiqatan ham ushlab turishini hal qiladi |
TPE quyish qoliplash jarayoni mahsulot sifatiga qanday ta'sir ko'rsatadi?
Ikki do'kon aynan bir xil TPE darajasini ishlatishi va shu bilan birga ikkita juda farq qiladigan mahsulotni olib ketishlari mumkin.
Suyuq quyish jarayoni eritma harorati, quyish tezligi, zichlash bosimi va sovutish vaqtidan kelib chiqqan holda TPE mahsulotining sifatiga ta'sir qiladi. Bu parametrlarni noto'g'ri belgilasangiz, hatto yaxshi tanlangan TPE markasi ham egilib ketishi, cho'kib qolishi yoki eshikda bo'linishi mumkin.
Qaynogʻlik harorati juda past boʻlsa, material yetarlicha plastifikatsiyalanmaydi, natijada u yaxshi toʻlmaydi va sirtida oqim chiziqlari paydo boʻladi. Agar harorat juda yuqori boʻlsa, material parchalanib, detallarning eng muhim joylarida yirtiq kuchini pasaytirishi mumkin. Injeksiya tezligi qaynogʻlik frontining boʻshliqni qanday toʻldirishini oʻzgartiradi; tezligi ortiqcha boʻlsa, havo qamrab qolishi va ventillar yaqinida kuyish belgilari qolishi mumkin. Paketlash bosimi va paketlash vaqti detallar sovuganidan keyin choʻkma belgilari hamda oʻlchamlar barqarorligini nazorat qiladi. Sovutish vaqti koʻpincha tsikl vaqtini tezlashtirish uchun birinchi navbatda qisqartiriladigan omildir, biroq detallarni juda erta olib chiqilsa, qolipdan chiqqandan keyin ham deformatsiyalanishi mumkin. Men qolip va jarayonni materialni tanlashning bir qismi sifatida koʻraman, ularni keyinchalik amalga oshiriladigan alohida bosqich deb hisoblamayman. Yomon jarayonda ishlatilgan ajoyib TPE markasi ham sizga yomon detallarni beradi.
Keng tarqalgan TPE quyish qoliplash muammolari nimalardir va ularni qanday hal qilish mumkin?
Qisqa suratlar, yorug'lik va cho'kma belgilari deyarli har bir TPE ishlab chiqarish liniyasida ma'lum paytda paydo bo'ladi.
UmumiyTPE quyishli qoliplashtirishMuammolarga qisqa oqim, yorug'lik, cho'kma belgilari va ustma-ust qo'yilgan qismlarda yomon bog'lanish kiradi. Eng ko'p hollarda bu eritma oqimining mos kelmasligi, qolipning noto'g'ri harorati yoki birinchi navbatda yopishuv xususiyatlari sinovdan o'tkazilmagan substratga borib taqaladi.
Qisqa surilishlar odatda eritma oqimi tezligi devor qalinligi uchun juda past yoki injeksiya tezligi hamda bosimi shu geometriya uchun haddan tashqari ehtiyotkorlik bilan belgilanganini ko'rsatadi. Qaynoq chiqish esa materialning shu haroratdagi quyuqligiga mos ravishda qoliplar yetarlicha mahkam qisqarmaganidan darak beradi. Cho'kma belgilari esa kuchsiz paklash bosimiga yoki bir tekis sovib ketishga imkon bermaydigan qalin devor qismiga borib taqaladi. Ustma-ust qo'yilgan detallardagi bog'lanish muammolari eng mushkul masala hisoblanadi: substrat sirt energiyasi, qolip harorati va noto'g'ri TPE kimyoviy oilasi hammasi birgalikda qattiq asosdan yumshoq ushlab turuvchi qobiqni qobiqdan ajratib yuborishiga sabab bo'lishi mumkin. O'zimning muammolarni hal qilish jarayonimda, har birining aybini alohida qo'yishdan oldin material va jarayonni birgalikda tekshiraman. Ko'pincha, yechim to'liq material almashinishidan ancha kichik bo'ladi. Qolip haroratini sozlash yoki paklash vaqtini biroz oshirish odamlar kutganidan ko'ra ko'proq muammolarni hal qiladi.
Xulosa
To'g'ri tanlashTPEInjeksiya qoliplash uchun hech qachon yagona qaror bo'lmaydi. Bu, liniyadagi birinchi zarbadan tortib, sohadagi ko'p yillik xizmatga qadar, detallarning haqiqiy vazifasiga mos keladigan material xususiyatlari, qolip dizayni va jarayon parametrlarini moslashtirishni anglatadi.
Manbalar
- Osswald, T. A., va Turng, L.-S. (Tahrirlar).Suzishli qoliplash bo'yicha qo'llanma, 3-sonli nashr. Hanser nashriyoti, 2008-yil.
- Дробный, Дж. Г.Termoplastik elastomerlar qo'llanmasi, 2-sonli nashr. Elsevier, 2014-yil.
- Холден, Г., Крихельддорф, Х. Р., ва Куирк, Р. П. (муаллифлар).Termoplastik elastomerlar, 3-sonli nashr. Hanser nashriyoti, 2004-yil.
- Bhowmick, A. K., va Stephens, H. L. (Tahrirlar).Elastomerlar qo'llanmasi, 2-sonli nashr. CRC Press, 2000-yil.
- ASTM Xalqaro.ASTM D395-18: Rezinaning xususiyatlarini tekshirishning standart usullari — Siqilishni o'rnatish.
- Rosato, D. V., va Rosato, M. G.Suzishli qoliplash bo'yicha qo'llanma. Springer, 2000.